

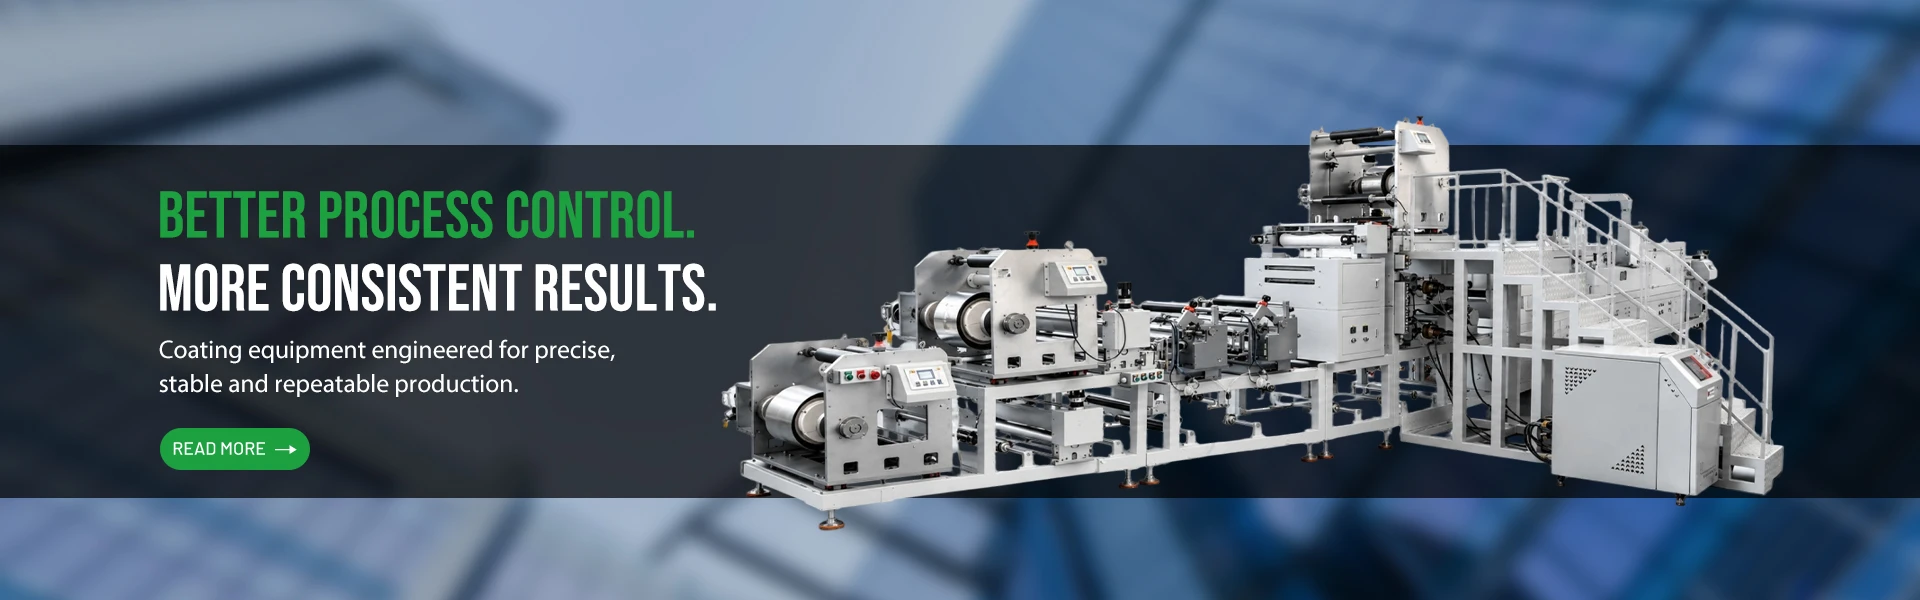
1. Kaplama Makinalarına Genel Bakış
Kaplama işlemi, alt tabakaya belirli özellikler kazandırmak için esnek, ince bir alt tabakanın bir veya her iki tarafına bir veya daha fazla fonksiyonel kaplama sıvısı katmanının uygulanmasını ifade eder.
Kaplama laminasyon işlemi, çok-katmanlı bir malzeme oluşturmak için iki veya daha fazla malzemenin birbirine yapıştırılması işlemini ifade eder.
Proses ekipmanı olarak,kaplama makineleriüretilecek belirli ürünlere göre özel-tasarlanmalı ve üretilmelidir.
Kaplama ve laminasyon prosesinin teknik gerekliliklerinin nasıl daha iyi karşılanacağı ve yüksek kaliteli ürünlerin verimli bir şekilde nasıl üretileceği, kaplama makinelerinin tasarımı, mühendisliği ve imalatı konusunda yüksek talepler doğurur.
Bu nedenle, bir kaplama makinesinin tasarımı, iletişim, doğrulama, tasarım, tedarik, üretim, kurulum ve devreye alma, deneme çalıştırması ve son devir teslime kadar tüm süreci tamamlamak için ekipman üreticisinin pratik deneyimiyle birlikte müşteri ihtiyaçlarının kapsamlı bir şekilde anlaşılmasını gerektirir.
Kaplama veya kaplama laminasyonuna yönelik üretim prosesi gereksinimlerine göre, bir kaplama makinesi veya kaplama üretim hattı tipik olarak aşağıdaki temel birimleri içerir: çözme, çekme/çekme, kaplama, kurutma ve sarma.
Spesifik teknik proses gereksinimlerine bağlı olarak ağ yönlendirme, akümülatörler, laminasyon üniteleri, alt tabaka yüzey temizliği, korona işlemi, kusur tespiti ve kaplama kalınlığı ölçümü gibi cihazları da içerebilir.
Bir kaplama makinesini oluşturan birimler şunları içerir: çözme ünitesi, birleştirme ünitesi, akümülatör ünitesi, çekme/çekme ünitesi, kaplama ünitesi, kurutma ünitesi, çekme/çekme ünitesi, sarma ünitesi, gerilim kontrol sistemi ve tahrik/kontrol sistemi.

2. Proses Perspektifinden Kaplama Makinesi Seçimine İlişkin Temel Kriterler
1. Gerekli kaplama kalınlığı ve izin verilen tolerans
Gerekli kuru kaplama miktarını ve kuru kalınlığını, gerçek ıslak kaplama miktarını ve ıslak kalınlığın yanı sıra kabul edilebilir kaplama kalınlığı toleransını anlayın.
Uygun kaplama yöntemini ve kurutma gerekliliklerini belirlemek için deneysel verileri kullanın.
2. Hedef kaplama hızı
Uygun kaplama yöntemini ve kurutma koşullarını belirlemek için kaplama hızını anlayın.
3. Kaplama yüzeyi morfolojisi
Kaplamanın yüzey morfolojisi esas olarak kaplama yönteminden ve alt tabakadan etkilenir. Farklı kaplama yöntemleri farklı ekipmanlar kullanır ve kaplamanın düzgünlüğü üzerinde farklı etkilere sahiptir; Alt tabakanın düzensizliği ne kadar büyük olursa, tesviye de o kadar zorlaşır ve pürüzlü alt tabaka yüzeyleri pürüzsüz, düz bir kaplama oluşturmayı zorlaştırır.
Düz bir kaplama yüzeyi gerekiyorsa doktor bıçağı, doktor plakası veya doktor çubuğu gibi bir ölçüm/düzeltme kaplama yöntemi seçilmelidir.
Profilli/konturlu bir kaplama yüzeyi gerekliyse gravür, slot-die veya slayt perde gibi önceden ölçümlü bir kaplama yöntemi seçilmelidir.
Kaplama yöntemlerinin pratikteki uyumluluğu dikkate alındığında ilgili parametrelerin elde edilmesi gerekmektedir.
4. Kaplama sıvısının viskozitesi ve reolojik özellikleri
Bir kaplama yöntemi seçerken kaplama sıvısının viskozitesi ve reolojik özellikleri kritik bilgilerdir. Viskozitenin kayma hızına bağlılığına bağlı olarak akışkanlar Newton tipi, dilatan (makaslama kalınlaşması) veya psödoplastik (makaslama incelmesi) olarak sınıflandırılabilir.
Viskozitenin zamanla değişmesine göre akışkanlar ayrıca Newton tipi, tiksotropik ve reopektik akışkanlar olarak da ayrılabilir. Farklı sıvıların kaplama akışı ve tesviye üzerinde farklı etkileri vardır.
Örneğin, psödoplastik ve tiksotropik sıvılar çökelmeyi, yüzmeyi ve krater oluşumunu önlemede etkilidir ancak tesviye ve parlaklık üzerinde olumsuz etkileri vardır.
Genel olarak, kaplama sıvısının reolojik davranışının Newton'a göre sapması ne kadar büyükse, kaplama işlemi sırasında çeşitli kalite sorunlarının ortaya çıkma olasılığı da o kadar yüksektir.
Bu durum özellikle kaplama sıvısı genleşme davranışı sergilediğinde doğrudur, çünkü kaplama hızının artmasıyla birlikte viskozitesi hızla artar ve sıvının yayılması için daha büyük mekanik kuvvet gerektirir. Sonuç olarak, kaplama hızı ne kadar yüksek olursa, düzgün bir kaplama elde etmek o kadar zor olur; ayrıca aşırı kuvvet, alt tabakayı yırtabilir ve hatta rakle bıçakları gibi ekipmanlara zarar verebilir. Kaplama sıvısı tiksotropik davranış sergilediğinde, kaplama sırasında yapışkan tabakanın düzlenmesi çok zayıf olur, bu da pürüzsüz ve tekdüze bir yapışkan tabakanın elde edilmesini zorlaştırır. Bu faktörler kaplama yönteminin seçimi üzerinde önemli bir etkiye sahiptir.


