

Karıştırma çubuğunu tamburdan kaldırdığınızda çamur ona yapışır ve yavaş yavaş akmasını sağlar. Bir tanka döküldüğünde yığın halinde durur ve uzun süre yayılır. Bu bulamaç kaplama hattına mı ait?
Pilot numune elle çizildi ve yeterince düz görünüyordu. Üretim hattında sorunlar ardı ardına geliyor. Pompa çıkışındaki gösterge hiçbir zaman yerleşmez. Kalınlık bir kenardan diğerine bir adım uzaktadır ve arada sırada ortada kaplanmamış bir şerit belirir. Ağ, fırından üstte bir kabuk ve altında yumuşak bir tabaka ile ayrılır. Hattı yavaşlatırsanız çıktıyla birlikte gelişir.
Bazı alıcılara bulamacı akana kadar seyreltmeleri söyleniyor. Seyreltme katıları düşürür ve kuru film ağırlığı bu noktaya ulaşmaz.
Bunu durduran şey viskozite numarası değildir.
Yüksek Viskozitenin İlk Sıkıştığı Yer
İlk önce borudaki basınç düşüşü ortaya çıkar.
Laminer akışta basınç düşüşü viskoziteyle artar ve boru çapının dördüncü kuvvetiyle azalır. Viskoziteyi 3.000 ila 30.000 cps arasında alın ve aynı boru boyunca düşüş on kat artar. Deliği yarıya indirdiğinizde on altı kat yükselir.
Dişli pompa kalın bir çamur üzerinde daha az kayar, böylece hacimsel verimliliği korunur. Sorun emme tarafındadır. Dar bir delik, uzun bir mesafe ve çok fazla dirsek, girişi daha derin bir boşluğa çeker. Bulamaç diş boşluklarını yeterince hızlı dolduramaz ve akış titreşmeye başlar. Aynı tamburda, dolu bir tank ile düşük bir tankın çıkışı yaklaşık onda bir oranında farklılık gösterecektir.
Motor torkunun da kontrol edilmesi gerekir. Viskozitenin on katı, şaft gücünü aynı hızda artırır. Daha önce seçilen dişli oranı artık uymayabilir. Bir makine üreticisi, pompa kalibrasyon koşullarını elektrik paketinde belirtir. Burada kontrol edilecek rakam budur.
Bu bölümde baş kısımdan daha fazla çalışma alanı vardır. Emme süresini kısaltın. Deliği açın ve pompayı kafaya yaklaştırın. Pozitif-deplasmanlı pompa genellikle kalın malzeme için daha uygundur. Bir kaplama hattı tedarikçisinin burada tavsiye ettiği şey genellikle sistemin çalışıp çalışmadığına karar verir.
Transfer Kafaları Bulamaç Yetersiz Kalıyor
Gravür silindiri bulamacı hücrelerinde yukarıya taşır.
Hücrelerin önce doldurulması, ardından bulamacın basınç altında alt tabakaya bırakılması gerekir. Viskoziteyi artırın, kısa sürede dolarlar ve daha az aktarırlar. Ceket ağırlığı teorik rakamın altına düşüyor. Mikro-gravür hücreleri daha sığ ve daha hassastır. Bu kafalarda kaplama ağırlığı viskozite ve hat hızıyla birlikte hareket eder. Ayarın hesaplanmak yerine deneme yoluyla bulunması gerekir.
Hücreler dolamazsa tüy ağırlığının dayanacağını düşündüren nedir?
Boşluk-ölçme kafalarında bu sorun yoktur. Virgül bıçağı, bıçağın kenarı ile destek rulosu arasında sabit bir boşluk bırakır. Bulamaç bunun içinden bastırılır, böylece kaplama ağırlığı boşluğu ve hat hızını takip eder. Bir yarık kalıp, basınç altında beslenir ve dudakların önündeki boşluğun içine ölçülür. Bir bulamaç tamburunda, virgül bıçağı çalışırken gravür silindiri çalışmayabilir.
Bir ekipman tedarikçisi ilk soru turunda viskozite ve katı maddeler hakkında sorular soruyor. Bir kaplama makinesi üreticisi teklifte ölçüm yöntemini belirtiyor. Yoğun bir bulamaç üzerinde, bu tek çizgi takip edenlerin çoğuna karar verir.
Desen Neden Dengelenmeyecek?
Akmayacak olan bulamaç deseni olduğu yerde bırakır.
Tesviye, tepe noktaları çukurlara çeken yüzey gerilimidir ve viskozite dirençtir. Tesviye süresi viskoziteyle ve dalga boyunun dördüncü kuvvetiyle artar. Aynı tamburda, viskozitenin on katı, iki-saniyelik seviyelendirmeyi yirmi saniyeye dönüştürür. Dalga boyunu 0,1 mm'den 0,2 mm'ye hareket ettirdiğinizde süre on altı kat artar.
İlk fırın bölgesi biraz yardımcı olur. Isı, viskoziteyi düşürür ve tesviye hızlanır, aynı zamanda yüzey soyulmaya başlar. Pencere dar.
Üretici tarafından verilen tabloda genellikle bir viskozite rakamı bulunur. Kalın bir bulamaç buna en az duyarlıdır. Eğilimi gösteren iki veya üç kayma hızıdır. Yüksek viskozite genellikle yüksek katı madde ve daha az solventle birlikte gelir. Solventle satın alma süresi de açık değil.
Üzerinde Kalın Bir Islak Film Kaplaması
Kalın bir filmde kurutma içten dışa doğru çalışır.
Solventin, havanın onu taşıyabilmesi için yüzeye yayılması gerekir. Karakteristik zaman kalınlığın karesi ile artar. 100 mikronluk ıslak filmden 200 mikrona çıkın ve kurutma dört kat daha uzun sürer. Kalın bulamaç genellikle yüksek katı madde ve az solvent içeren daha kalın bir ıslak film anlamına gelir. Sıcak bir birinci bölge yüzeyi kaplar. Alttaki solventin gidecek yeri yoktur ve içinden geçerek küçük delikler ve kabarcıklar bırakır.
Profilin ileri veya geri hareket etmesi solvent karışımına bağlıdır. Bir ekipman tedarikçisi, yeni karışım için basınç düşüşüne karşı size akış sağlayabilir. Bu, sahadaki birkaç deneme turundan tasarruf etmenizi sağlar.
Hangi Okumalar Önce Gelir?
Önce gerçek viskoziteyi okuyun.
İki veya üç iş mili hızı alın ve okumanın ne kadar düştüğünü izleyin. Tek bir nokta size en azından kalın bir bulamaç üzerinde bilgi verir.
Daha sonra bulamacı kullanmayı düşündüğünüz alt tabakanın üzerine çekin ve nasıl yayıldığını izleyin. Eğer sürünür ve geri çekilirse öncelikle ıslanmanın çözülmesi gerekir.
Daha sonra besleme bölümündeki göstergeyi izleyin. Aç kalmış emme veya pompa kaymasında noktalara yerleşmeyen bir iğne. Kafa dahil değildir. Makine üreticisi, söz konusu pompanın kalibrasyon eğrisini devir paketinde bırakır. Bununla karşılaştırın ve ne kadar marjın kaldığını görebilirsiniz.
Son olarak boru çizimini okuyun. Bir kaplama hattı üreticisinin devir paketindeki levhalar, hangi bölümün en küçük deliğe sahip olduğunu ve hangi dirseklerin malzeme topladığını gösterir.
Veriler formülasyon, makine ve besleme sistemi olmak üzere üç farklı tarafa aittir. Projeyi bir OEM'in koordine ettiği durumlarda, bir ilgili kişi projeyi toplayabilir. Devir teslim sırasında ölçülenleri listeleyen bir tedarikçi, size karşılaştırma yapabileceğiniz bir şey sunar.
Makineyi Bulamaçla Eşleştirme
Önce kafayı seç.
Ölçme kafaları, kaplama ağırlığı boşluğu ve hat hızını takip ettiğinden, viskozite hareket ettiğinde kafayı tutmanıza olanak tanır. Eskisini dürtmek yerine yeni ıslak filmle arasındaki boşluğu ayarlayın. Yeni viskozite için bıçak basıncı ve kalıp boşluğu basıncının her ikisinin de sıfırlanması gerekir. Burada ayar aralığını bir kaplama makinesi üreticisi belirler ve bu aralık sizin sahadaki başlangıç noktanızdır.
Besleme bölümünü ölçülen viskoziteye göre yeniden hesaplayın. Kısa çalışma mesafeleri, geniş delikler, pompanın kafaya yakın olması ve boru boyunca izolasyon. Viskozite sıcaklığı takip eder ve bulamaçtaki on derece, onu yarıya indirebilir. Bu boyutları hesaplayan bir kaplama hattı tedarikçisi, birkaç deneme turundan tasarruf etmiş olur.
Dengeleme için bıçak ile fırın arasındaki boşluğu bırakın. Mesafe, yüzey sıcaklığı ve ağ boyunca hava hareketinin hepsi önemlidir. İlk bölgeyi serin çalıştırın ve seviyelendirmeye zaman tanıyın.
Kurutma profilini geriye doğru itin ve solventin yavaşça çıkmasını sağlayın. Birinci bölgedeki hava hacmini tamamen açmayın. Bir makine üreticisinin bölge sıcaklıklarını ve hava hacimlerini listelediği durumlarda, hangi bölgeye taşınacağınızı okuyabilirsiniz. Bu rakamları teklife koyan tedarikçi size bir başlangıç noktası vermiş olur.
Çözüm
Kalın bir bulamacın kaplanıp kaplanamayacağı viskozite rakamına bağlı değildir. Bir ölçüm kafası, sürekli dağıtım yapan bir besleme bölümü ve boş zamanı olan bir kurutma bölümü. Üçünün tamamını ve sürekli olarak 50.000 cps'lik çalıştırmayı elde edin. Birini kaçırırsanız bulamacı seyreltmek yine de sorunla karşı karşıya kalır.
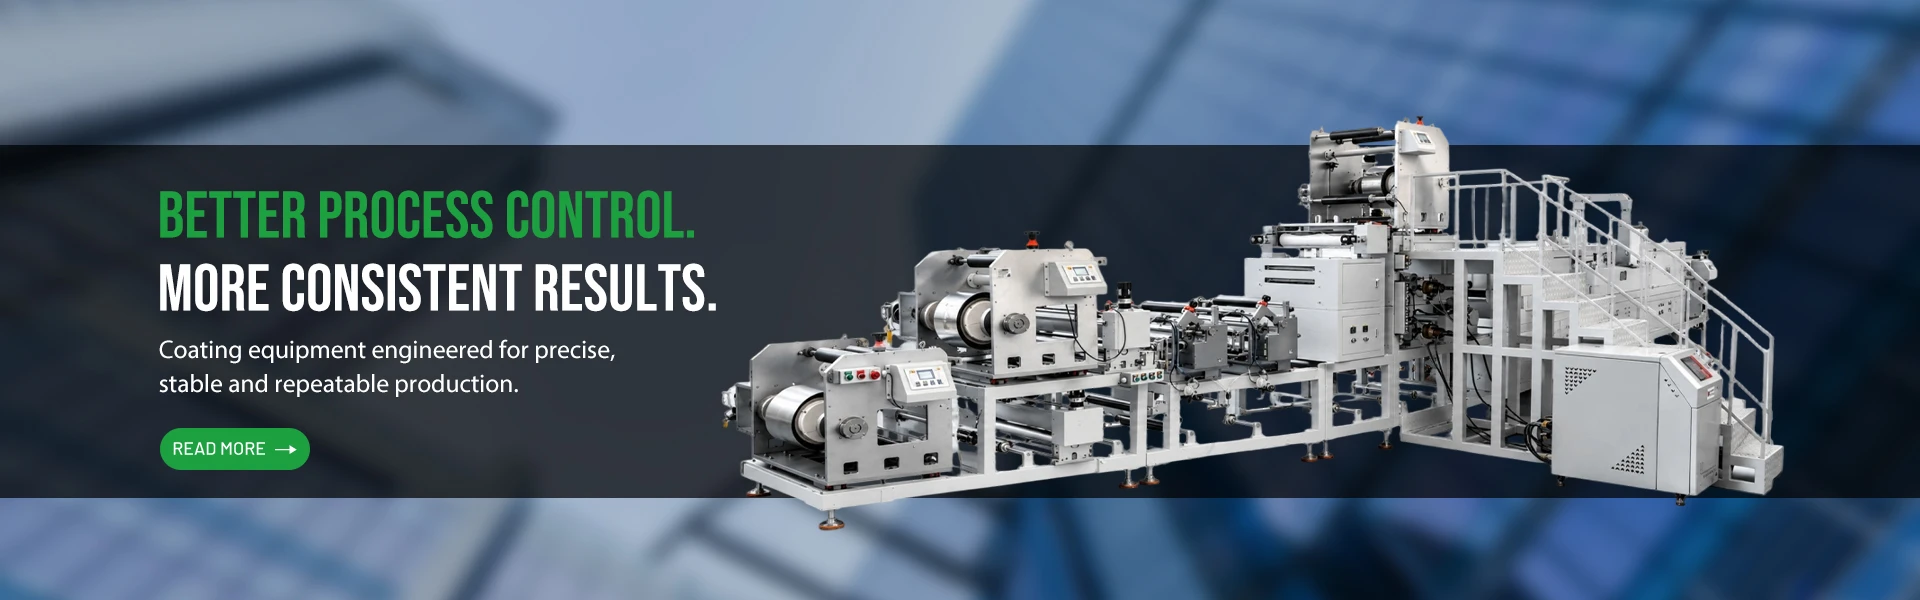
Bu gereksinimler başlığın, beslemenin ve kurutma bölümünün nasıl eşleştiğine bağlıdır. Bu gibi sorunlar özel işlerde sıklıkla ortaya çıkar. Innater, çeşitli ürün ve proseslerde siparişe göre kaplama makineleri üretmiştir. Bulamacınıza ve hedef kalınlığınıza göre hassasiyet, kalınlık ve tekdüzelik elde edilir.
Peki yüksek viskozite aslında nerede sıkışıyor?
Ölçülen viskoziteyi ve katıları teknik anlaşmaya yazın. Hangi sayfada ölçüm yönteminin, boru çapının ve bölge sıcaklıklarının yer aldığını söyleyin. Bir kaplama makinesi üreticisi ve bir kaplama hattı üreticisinin her biri bu listenin bir kısmına sahiptir. Projeyi koordine eden OEM'in kabul yöntemini yazılı olarak belirlemesi gerekir.

otomatik rulo kesici-Doğuştan

su yalıtım kaplama makinesi-Doğuştan
Standart olmayan kaplama makineleri ve otomatik hatlar üreticisi- olan Innater Intelligent Equipment Co., Ltd tarafından yayınlanmıştır. E-posta 13316631159@163.com|Web sitesi https://www.getinnater.com/|Tel +8613316631159


